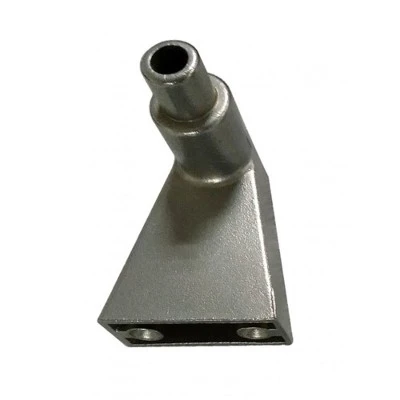
CNC 精密機械加工サービスを備えた中国鋳造所からの OEM カスタムねずみ鋳鉄インベストメント鋳造
| ねずみ鋳鉄の同等グレード | ||||||||
| AISI | -ストオフ | DIN | BS | SS | AFNOR | U.N.E. / I.H.A. | JIS | ユニ |
| A48-20B | 0.6010 | GG-10 | グレード100 | 0110-00 | - | - | FC100 | G 10 |
| A48-25B | 0.6015 | GG-15 | グレード150 | 0115-00 | フィート 15 D | FG15 | FC150 | G 15 |
| A48-30B | 0.6020 | GG-20 | グレード200 | 0120-00 | フィート20D | FG20 | FC200 | G 20 |
| A48-40B | 0.6025 | GG-25 | グレード250 | 0125-00 | フィート 25 D | FG25 | FC250 | G 25 |
| A48-45B | 0.6030 | GG-30 | グレード300 | 0130-00 | フィート 30 D | FG30 | FC300 | G 30 |
| A48-50B | 0.6035 | GG-35 | グレード350 | 0135-00 | フィート 35 D | FG35 | FC350 | G 35 |
| A48-60B | 0.6040 | GG-40 | グレード400 | 0140-00 | フィート40D | - | FC40 | - |
| 32510 | GTS-35 | B340/12 | 0815-00 | MN35-10 | - | FCMW330 | - | |
| A220-40010 | 0.8145 | GTS-45 | P440/7 | 0852-00 | モニュメント 450 | - | FCMP440/490 | GMN45 |
| A220-50005 | 0.8155 | GTS-55-04 | P510/4 | 0854-00 | MP 50-5 | - | FCMP490 | GMN55 |
| A220-70003 | 0.8165 | GTS-65-02 | P570/3 | 0856-00 | MN650-3 | - | FCMP590 | GMN65 |
| A220-70003 | - | GTS-65 | P570/3 | 0858 | MN60-3 | - | FCMP540 | - |
| A220-80002 | 0.8170 | GTS-70-02 | P690/2 | 0862-00 | MN700-2 | - | FCMP690 | GMN70 |

主にねずみ鋳鉄およびダクタイル鋳鉄を含む鋳鉄は、砂型鋳造、シェルモールディング鋳造、被覆砂型鋳造またはロストフォーム鋳造のプロセスによる鋳造に一般に使用されます。ただし、特殊な状況では、表面が緻密で精度が高いロストワックスインベストメント鋳造法も使用されます。 RMC では、シェル構築にシリカ ゾルと水ガラスを使用した精密ロストワックス インベストメント鋳造でねずみ鋳鉄とダクタイルを鋳造する能力もあります。
鋳鉄は、炭素含有量が 2% 以上の鉄合金です。鋳鉄の炭素含有率は 2 ~ 6.67 ですが、実際の限界は通常 2 ~ 4% です。これらは主に優れた鋳造品質のため重要です。ねずみ鋳鉄とダクタイル鋳鉄(球状鋳鉄または球状黒鉛鉄とも呼ばれます)。
鋳鉄をゆっくりと冷却すると、セメンタイトが鉄と炭素に分解して黒鉛の形になります。これを黒鉛化といいます。セメンタイトの大部分が黒鉛化によって分解された鋳鉄はねずみ鋳鉄と呼ばれます。黒鉛化が起こっていない鋳鉄、すなわち。すべての炭素が結合した形のものを白鋳鉄といいます。黒鉛化には時間がかかるため、液体鋳鉄を急冷すると白い鋳鉄ができます。白鋳鉄は、高炭素鋼に匹敵する特性を持っています。ただし、非常に脆いため、構造部品には使用されません。摩耗が発生している部品に役立ちます。引張強さは 170 ~ 345 MPa の間で変化し、通常は約 240 MPa です。硬度は 350 ~ 500 BHN の範囲です。硬度が非常に高いため、被削性は悪く、研削で仕上げるのが一般的です。
解離した炭素は黒鉛の形をしており、非常に柔らかく強度がありません。したがって、硬度が低下し、鋳鉄の被削性が向上します。鋳鉄に含まれる黒鉛の形状は、鋳鉄の強度に大きく影響します。ねずみ鋳鉄のようにフレーク状の形状である場合、黒鉛は鉄の連続性を破壊し、鉄を大幅に弱化します。しかし、振動エネルギーの吸収にも役立つため、ねずみ鋳鉄は通常、工作機械のベッドに使用されます。ねずみ鋳鉄は機械加工が容易で、鋳鉄の中で最も安価な形状です。融点が低く、流動性が高く、冷却時の収縮が無視できるため、鋳造プロセスで広く使用されています。{7}}
鋳鉄のもう 1 つの形態は可鍛鉄として知られており、セメンタイトとフェライトのマトリックス中に遊離炭素が小塊の形で存在します。これは、最初に鋳物を冷却してすべての白い鋳鉄を形成し、続いて制御された熱処理プロセスによりセメンタイトの一部がフェライトと遊離炭素の塊に変化することによって達成されます。この材料はねずみ鋳鉄よりも延性に優れています。この形状は、すべての白鋳鉄が可鍛鉄の出発点となるため、断面の厚さが非常に薄いコンポーネントにのみ適しています。
黒鉛が小さく、丸く、よく分散された粒子として存在する場合、その弱化効果は小さく、そのような鋳鉄は延性が高くなります。{0}このタイプの鋳鉄は、ダクタイル鋳鉄、球状鋳鉄、球状黒鉛、または単に SG 鉄と呼ばれます。この形態のグラファイトは、元素状のマグネシウムまたはセリウム、またはこれら 2 つの元素の組み合わせを溶融鋳鉄に添加することによって実現できます。マグネシウムは 0.07 ~ 0. 10% の量で添加され、その後黒鉛化を促進するためにフェロ- シリコンが添加されます。凝固中、マグネシウムは金属全体へのグラファイトの分布を助けます。
ダクタイル鋳鉄は、強度対重量比が優れており、機械加工性が高く、衝撃値が高くなります。{0}}-さらに、ダクタイル鋳鉄部品は鋳造プロセスによって製造されており、落とし鍛造と比較して部品の形状をより適切に制御できます。したがって、通常は落とし鍛造によって製造されるクランクシャフトやコンロッドなどの多くの部品が、ダクタイル鋳鉄鋳物に置き換えられることが増えています。
インベストメント (ロスト ワックス) 鋳造は、ワックス パターンの複製を使用して、複雑なニアネットシェイプの詳細を精密に鋳造する方法です。{0}}インベストメント鋳造またはロストワックスは、通常、セラミックシェルで囲まれたワックスパターンを使用してセラミックモールドを作成する金属成形プロセスです。シェルが乾燥するとワックスが溶けて型だけが残ります。次に、溶融金属をセラミックの型に注入することによって鋳造部品が形成されます。
このプロセスは、さまざまな金属や高性能合金からネットシェイプ部品を繰り返し生産するのに適しています。このプロセスは一般に小型の鋳物に使用されますが、航空機のドアフレーム全体の製造にも使用されており、最大 500 kg の鋼鉄鋳物と最大 50 kg のアルミニウム鋳物が製造されています。ダイカストや砂型鋳造などの他の鋳造プロセスと比較すると、高価なプロセスになる可能性があります。ただし、インベストメント鋳造を使用して製造できるコンポーネントには複雑な輪郭を組み込むことができ、ほとんどの場合、コンポーネントは最終形状に近い形で鋳造されるため、一度鋳造した後の再加工はほとんどまたはまったく必要ありません。
シリカゾル鋳造プロセスは、RMC インベストメント鋳造鋳造所の主要な鋼鉄インベストメント鋳造プロセスです。当社は、スラリーシェルを構築するためのより経済的で効果的な接着材料を実現するために、接着材料の新しい技術を開発してきました。特にステンレス鋼鋳造や合金鋼鋳造では、シリカゾル鋳造プロセスが粗い粗悪な水ガラスプロセスに取って代わる圧倒的な傾向となっています。革新された成形材料に加えて、シリカゾルの鋳造プロセスも革新され、より安定し、熱膨張が少なくなりました。
▶ インベストメント鋳造、ロストワックス鋳造プロセス用の鉄および非鉄材料:{0}}
• ねずみ鋳鉄: HT150、HT200、HT250、HT300、HT350。 GJL-100、GJL-150、GJL-200、GJL-250、GJL-300、GJL-350; GG10〜GG40。
• ダクタイル鋳鉄またはダクタイル鋳鉄:GGG40、GGG50、GGG60、GGG70、GGG80。 GJS-400-18、GJS-40-15、GJS-450-10、GJS-500-7、GJS-600-3、GJS-700-2、GJS-800-2; QT400-18、QT450-10、QT500-7、QT600-3、QT700-2、QT800-2;
• 炭素鋼: AISI 1020 - AISI 1060、
• 鋼合金: ZG20SiMn、ZG30SiMn、ZG30CrMo、ZG35CrMo、ZG35SiMn、ZG35CrMnSi、ZG40Mn、ZG40Cr、ZG42Cr、ZG42CrMo...などご要望に応じて。
• ステンレス鋼: AISI 304、AISI 304L、AISI 316、AISI 316L、1.4404、1.4301 およびその他のステンレス鋼グレード。
• 真鍮、赤銅、青銅、またはその他の銅-合金金属
• お客様独自の要件に応じた、または ASTM、SAE、AISI、ACI、DIN、EN、ISO、GB 規格に準拠したその他の材料
▶ インベストメント鋳造鋳造所の能力
• 最大サイズ: 1,000 mm × 800 mm × 500 mm
• 重量範囲: 0.5 kg - 100 kg
• 年間生産能力: 2,000トン
• シェル構築用の結合材料: シリカゾル、水ガラス、およびそれらの混合物。
• 公差: ご要望に応じて。
▶ 主な製造手順
• パターンと金型の設計 → 金属金型の作成 → ワックスの射出 → スラリーの組み立て → シェルの構築 → 脱ワックス → 化学組成分析 → 溶解と注入 → 洗浄、研削、ショット ブラスト → 後処理または出荷用の梱包
▶ ロストワックス鋳物の検査
• 分光写真法および手動による定量分析
• 金属組織分析
• ブリネル、ロックウェル、ビッカース硬さの検査
・機械的特性解析
・低温および常温衝撃試験
・清浄度検査
• UT、MT、RT 検査
▶ 鋳造後のプロセス-
• バリ取りと洗浄
• ショットブラスト/サンドピーニング
・熱処理:焼きならし、焼き入れ、焼き戻し、浸炭、窒化
• 表面処理: 不動態化、陽極酸化、電気メッキ、溶融亜鉛メッキ、亜鉛メッキ、ニッケルメッキ、研磨、電気研磨、塗装、GeoMet、Zintec。{0}}
• 機械加工: 旋削、フライス加工、旋盤加工、穴あけ、ホーニング、研削。
▶ インベストメント鋳造部品の利点:
・優れた滑らかな表面仕上げ
• 寸法公差が厳しい。
• 設計の柔軟性を備えた複雑で入り組んだ形状
• 薄肉を鋳造できるため、鋳造コンポーネントが軽量になります。
• 鋳物および合金の幅広い品揃え(鉄および非鉄)-
・金型設計に抜き勾配は不要です。
• 二次加工の必要性を軽減します。
• 材料の無駄が少ない。
▶ カスタム ロストワックス鋳造部品に RMC を選ぶ理由?
• カスタマイズされたパターン設計から完成した鋳造、CNC 加工、熱処理、表面処理を含む二次プロセスに至るまで、単一のサプライヤーからの完全なソリューション。
• お客様独自の要件に基づいて、当社の専門エンジニアがコストダウンを提案します。
• プロトタイプ、試鋳、および可能な技術的改善のリードタイムが短い。
• 結合材料: シリカコール、水ガラス、およびそれらの混合物。
• 少量注文から大量注文まで柔軟に製造できます。
• 強力なアウトソーシング製造能力。
当社のロストワックス鋳造プロセスの能力について詳しく知りたい場合は、次の画像をクリックして、インベストメント鋳造能力のページをご覧ください。


人気ラベル: ねずみ鋳鉄鋳造、ねずみ鋳鉄インベストメント鋳造、ねずみ鋳鉄ロストワックス鋳造