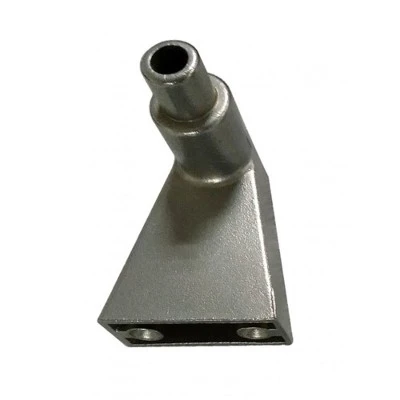
中国メーカーの遠心ポンプ用ステンレス鋼鋳造インペラ
インベストメント (ロスト ワックス) 鋳造は、ワックス パターンの複製を使用して、複雑なニアネットシェイプの詳細を精密に鋳造する方法です。{0}}インベストメント鋳造またはロストワックスは、通常、セラミックシェルで囲まれたワックスパターンを使用してセラミックモールドを作成する金属成形プロセスです。シェルが乾燥するとワックスが溶けて型だけが残ります。次に、溶融金属をセラミックの型に注入することによって鋳造部品が形成されます。
このプロセスは、さまざまな金属や高性能合金からネットシェイプ部品を繰り返し生産するのに適しています。このプロセスは一般に小型の鋳物に使用されますが、航空機のドアフレーム全体の製造にも使用されており、最大 500 kg の鋼鉄鋳物と最大 50 kg のアルミニウム鋳物が製造されています。ダイカストや砂型鋳造などの他の鋳造プロセスと比較すると、高価なプロセスになる可能性があります。ただし、インベストメント鋳造を使用して製造できるコンポーネントには複雑な輪郭を組み込むことができ、ほとんどの場合、コンポーネントは最終形状に近い形で鋳造されるため、一度鋳造した後の再加工はほとんどまたはまったく必要ありません。
シリカゾル鋳造プロセスは、RMC インベストメント鋳造鋳造所の主要な鋼鉄インベストメント鋳造プロセスです。当社は、スラリーシェルを構築するためのより経済的で効果的な接着材料を実現するために、接着材料の新しい技術を開発してきました。特にステンレス鋼鋳造や合金鋼鋳造では、シリカゾル鋳造プロセスが粗い粗悪な水ガラスプロセスに取って代わる圧倒的な傾向となっています。革新された成形材料に加えて、シリカゾルの鋳造プロセスも革新され、より安定し、熱膨張が少なくなりました。
高度に近代的な生産設備と独創的な工具技術のおかげで、RMC は金型と工具を開発し、お客様の要件に応じて適格な部品を競争力のある価格で非常に短期間で生産することができました。
ステンレス鋼のクロム含有量は最低 10.5% であり、腐食性の液体環境や酸化に対する耐性が高くなります。耐食性と耐摩耗性に優れ、優れた機械加工性を備え、その美的外観でもよく知られています。-ステンレス鋼のインベストメント鋳造は、1200 度 F (650 度) 未満の液体環境および蒸気で使用される場合は「耐食性-」、この温度以上で使用される場合は「耐熱性-」になります。ニッケル-基またはステンレス鋼のインベストメント鋳造の基本合金元素は、クロム、ニッケル、モリブデン(または「モリブデン」)です。これら 3 つの成分は、鋳物の粒子構造と機械的特性を決定し、熱、摩耗、腐食に対する鋳物の能力に役立ちます。
一般に、ステンレス鋼は、シリカゾルを結合剤として使用するインベストメント精密鋳造プロセスによって鋳造される必要があります。ステンレス鋼シリカゾル鋳造品は、非常に高品位の精度の表面と性能を備えています。
ステンレス鋼鋳物は、その独特の物理的特性により、幅広い用途、特に過酷な環境での用途で人気があります。ステンレス鋼のインベストメント鋳造の一般的な市場には、石油とガス、流体力、輸送、油圧システム、食品産業、ハードウェアとロック、農業などが含まれます。
最も広く使用されているステンレス鋼の材質には主に次のものがあります(ただしこれらに限定されません)。ステンレス鋼: AISI 304、AISI 304L、AISI 316、AISI 316L、1.4404、1.4301。
▶ インベストメント鋳造用材料、ロストワックス鋳造プロセス:
ねずみ鋳鉄:HT150、HT200、HT250、HT300、HT350。 GJL-100、GJL-150、GJL-200、GJL-250、GJL-300、GJL-350; GG10〜GG40。
ダクタイル鋳鉄またはダクタイル鋳鉄:GGG40、GGG50、GGG60、GGG70、GGG80; GJS-400-18、GJS-40-15、GJS-450-10、GJS-500-7、GJS-600-3、GJS-700-2、GJS-800-2; QT400-18、QT450-10、QT500-7、QT600-3、QT700-2、QT800-2;
炭素鋼: AISI 1020 - AISI 1060、C30、C40、C45。
鋼合金: ZG20SiMn、ZG30SiMn、ZG30CrMo、ZG35CrMo、ZG35SiMn、ZG35CrMnSi、ZG40Mn、ZG40Cr、ZG42Cr、ZG42CrMo...などご要望に応じて。
ステンレス鋼: AISI 304、AISI 304L、AISI 316、AISI 316L、1.4401、1.4301、1.4305、1.4307、1.4404、1.4571 およびその他のステンレス鋼グレード。
真鍮、赤銅、青銅、またはその他の銅-ベースの合金金属: ZCuZn39Pb3、ZCuZn39Pb2、ZCuZn38Mn2Pb2、ZCuZn40Pb2、ZCuZn16Si4
耐食性-鋼、耐海水性-鋼、高温-鋼、高張力鋼-、二相鋼。
独自の要件に応じた、または ASTM、SAE、AISI、ACI、DIN、EN、ISO、GB 規格に準拠したその他の材料
▶ インベストメント鋳造鋳造所の能力
最大サイズ:1,000mm×800mm×500mm
重量範囲: 0.5 kg - 100 kg
年間生産能力:2,000トン
シェル構築用の結合材: シリカゾル、水ガラスおよびそれらの混合物。
公差: ご要望に応じて。
▶ 主な製造手順
パターンと金型の設計 → 金属金型の作成 → ワックスの射出 → スラリーの組み立て → シェルの構築 → 脱ワックス → 化学組成分析 → 溶解と注入 → 洗浄、研削、ショット ブラスト → 後処理または出荷用の梱包
▶ ロストワックス鋳物の検査
分光分析および手動による定量分析
金属組織分析
ブリネル、ロックウェル、ビッカース硬さの検査
機械的特性解析
低温および常温衝撃試験
清浄度検査
UT、MT、RT検査
▶ 鋳造後のプロセス-
バリ取り&洗浄
ショットブラスト・サンドピーニング
熱処理:焼ならし、焼き入れ、焼き戻し、浸炭、窒化
表面処理: 不動態化、陽極酸化、電気メッキ、溶融亜鉛メッキ、亜鉛メッキ、ニッケルメッキ、研磨、電気研磨、塗装、GeoMet、Zintec。{0}}
機械加工: 旋削、フライス加工、旋盤加工、穴あけ、ホーニング、研削。
▶ インベストメント鋳造部品の利点:
優れた滑らかな表面仕上げ
厳しい寸法公差。
複雑で入り組んだ形状と柔軟な設計
薄肉を鋳造できるため、鋳造コンポーネントが軽量になります
鋳物および合金の幅広い品揃え(鉄および非鉄)-
金型設計に抜き勾配は必要ありません。
二次加工の必要性を軽減します。
材料の無駄が少ない。
▶ カスタム ロストワックス鋳造部品に RMC を選ぶ理由?
カスタマイズされたパターン設計から完成した鋳造、CNC 加工、熱処理、表面処理を含む二次プロセスに至るまで、単一のサプライヤーからの完全なソリューションを提供します。
専門技術者がお客様のご要望に合わせてコストダウンのご提案をいたします。
プロトタイプ、試鋳、および可能な技術的改善にかかるリードタイムが短い。
結合材料: シリカコール、水ガラスおよびそれらの混合物。
少量注文から大量注文まで柔軟に対応します。
強力なアウトソーシング製造能力。
当社のロストワックス鋳造プロセスの能力について詳しく知りたい場合は、次の画像をクリックして、インベストメント鋳造能力のページをご覧ください。

人気ラベル: ステンレス鋳物製品、渦巻ポンプ用ステンレス羽根車