


CNC精密加工能力 |
|||
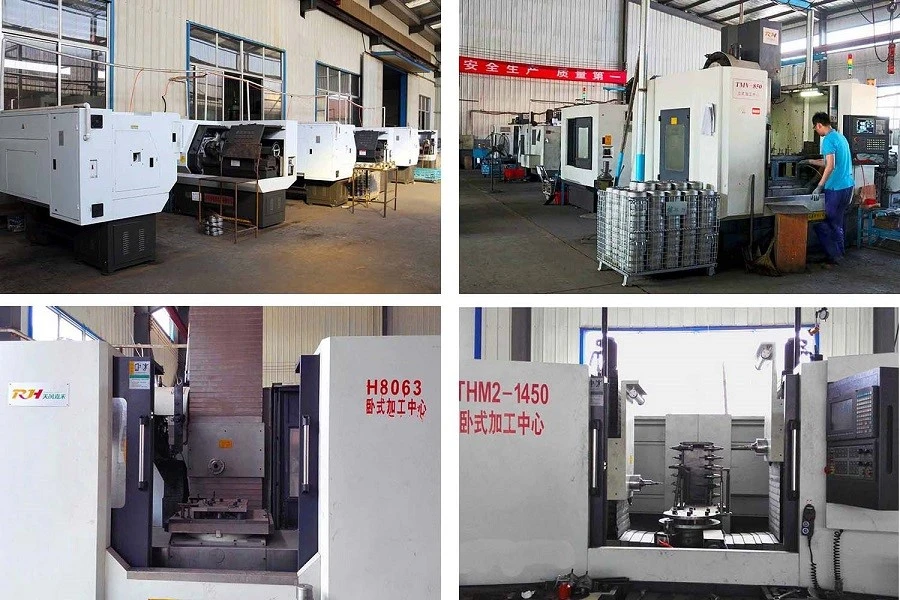
| 設備 | 量 | サイズ範囲 (mm) | 年間生産能力 |
| 立形マシニングセンター (VMC) | 48セット | 1,500 × 1,000 × 800 | 6,000トンまたは300,000個 |
| 横型マシニングセンター(VMC) | 12セット | 1,200 × 800 × 600 | 2,000トンまたは100,000個 |
| CNCマシン | 60セット | 最大旋削φ600 | 5,000トンまたは60万個 |
| 許容基準: ISO 8062 2013、ISO 2768、GOST 26645 (ロシア) または GBT 6414 (中国)。 | |||
フライス加工は、回転カッターを使用して、工具の軸に対してある角度をなす方向に前進 (または送り) するワークピースから材料を除去する加工プロセスです。小さな個別部品から大規模で耐久性の高い連続フライス加工作業に至るまで、幅広いさまざまな作業や機械をカバーしています。-これは、部品を正確なサイズと形状に加工するために、今日の産業や機械工場で最も一般的に使用されているプロセスの 1 つです。
フライス加工はさまざまな工作機械で行うことができます。フライス加工用の工作機械の元のクラスはフライス盤 (しばしばミルと呼ばれます) でした。コンピュータ数値制御 (CNC) の出現後、フライス盤はマシニング センター (自動工具交換装置、ツール マガジンまたはカルーセル、CNC 制御、冷却システム、およびエンクロージャを備えたフライス盤) に進化し、一般に立型マシニング センター (VMC) と横型マシニング センター (HMC) に分類されます。旋盤用のライブ ツーリングや旋削加工にミルを時折使用することから始まった、フライス加工と旋削環境の統合、およびフライス加工環境への旋削加工の統合は、新しいクラスの工作機械である複合加工機 (MTM) につながりました。これは、同じ作業範囲内でフライス加工と旋削加工を任意に組み合わせて使用するデフォルトの加工戦略を提供する目的で構築されたものです。-
銅、黄銅、青銅のグレード比較 |
|||||||
| グループ | AISI | -ストオフ | ディン | BS | JIS | JP | ISO |
|
銅 |
C10200 | 2.0040 | 銅の | C103 | C1020 | CW008A | 銅-OF |
| C11000 | 2.0060 | E-Cu57 | C101 | C1100 | CW004A | Cu-ETP | |
| - | 2.0065 | E-Cu58 | - | - | - | - | |
| C10300 | 2.0070 | SE Cu | - | - | CW021A | - | |
| C12200 | 2.0090 | SF銅 | C106 | C1220 | CW024A | 銅-DHP | |
| C12500 | - | 銅-FRTP | C104 | - | CR006A | - | |
| C70320 | 2.0857 | - | - | - | CW112C | CuNi3Si | |
| C14200 | 2.1202 | SB銅 | C107 | - | - | Cu-AsP | |
| - | 2.1356 | 銅マンガン3 | - | - | - | - | |
| - | 2.1522 | Cu Si2 Mn | - | - | - | - | |
| C16200 | - | C108 | - | - | CuCd1 | ||
| C18200 | - | CC101 | - | CW105C | CuCr1 | ||
| C191010 | - | - | - | CW109C | CuNi1Si | ||
| C70250 | - | CC102 | - | CW111C | CuNi2Si | ||
| C17200 | - | CB101 | - | CW101C | キューブ2 | ||
| C17300 | - | - | - | CW102C | CuBe2Pb | ||
| C17510 | - | - | - | CW110C | CuNi2Be | ||
| C17500 | - | C112 | - | CW104C | CuCo2Be | ||
| C15000 | - | - | - | CW120C | CuZr | ||
| C65100 | - | - | - | CW115C | CuSi2Mn | ||
| C65500 | - | CS101 | - | CW116C | CuSi3Mn1 | ||
| C14500 | - | C109 | - | CW118C | キュテップ | ||
| C14700 | - | C111 | - | CW114C | CuSP | ||
| C18700 | - | - | - | CW113C | CuPb1P | ||
|
真鍮 |
C21000 | 2.0220 | CuZn5 | CZ125 | C2100 | CW500L | - |
| C22000 | 2.0230 | CuZn10 | Cz101 | C2200 | CW501L | - | |
| C23000 | 2.0240 | CuZn15 | CZ102 | C2300 | CW502L | - | |
| C24000 | 2.0250 | CuZn20 | CZ103 | C2400 | CW503L | - | |
| C25600 | - | CuZn28 | - | - | - | - | |
| C26000 | 2.0265 | CuZn30 | CZ106 | C2600 | CW505L | - | |
| C26800 | 2.0280 | CuZn33 | - | C2680 | CW506L | - | |
| C27200 | - | CuZn36 | - | - | - | - | |
| C27200 | 2.0321 | CuZn37 | CZ108 | C2700 | CW508L | - | |
| C27000 | 2.0335 | CuZn36 | CZ107 | C2700 | CW507L | - | |
| C28000 | 2.0360 | CuZn40 | CZ109 | C2800 | CW509L | - | |
| C33500 | - | CuZn37Pb0.5 | - | - | - | - | |
| C34000 | - | CuZn35Pb1 | CZ118 | C3501 | - | - | |
| C34500 | 2.0331 | CuZn36Pb1,5 | CZ119 | - | CW601N | - | |
| C34000 | 2.0331 | CuZn36Pb1,5 | CZ119 | C3501 | CW600N | - | |
| C35300 | 2.0371 | CuZn38Pb1,5 | CZ128 | - | - | - | |
| C36500 | 2.0372 | CuZn39Pb0,5 | CZ123 | - | CW610N | - | |
| C36000 | 2.0375 | CuZn36Pb3 | CZ124 | C3601 | CW603N | - | |
| C37700 | 2.0380 | CuZn39Pb2 | CZ131/(CZ128) | C3771 | CW612N | - | |
| C38500 | 2.0401 | CuZn39Pb3 | CZ121 | C3603 | CW614N | - | |
| C38000 | 2.0402 | CuZn40Pb2 | CZ122 | - | CW617N | - | |
| - | 2.0410 | CuZn44Pb2 | CZ130 | - | - | - | |
| C68700 | 2.0460 | CuZn20Al2 | CZ110 | - | - | - | |
| C44300 | 2.0470 | CuZn28Sn1 | CZ111 | - | - | - | |
| - | 2.0530 | CuZn38Sn1 | - | - | - | - | |
| - | 2.0550 | CuZn40Al2 | - | - | - | - | |
| - | 2.0561 | CuZn40Al1 | - | - | - | - | |
| - | 2.0572 | CuZn40Mn2 | CZ136 | - | CW723R | - | |
| C61400 | 2.0932 | CuAl8Fe3 | - | - | CW303G | - | |
| C63000 | 2.0966 | CuAl10Ni5Fe4 | CA104 | - | CW307G | - | |
|
ブロンズ |
C50700 | 2.1010 | CuSn2 | - | - | - | - |
| C51100 | 2.1016 | CuSn4 | PB101 | C5111 | CW450K | - | |
| C51000 | - | CuSn5 | PB102 | C5102 | CW451K | - | |
| C51900 | 2.1020 | CuSn6 | PB103 | C5191 | CW452K | - | |
| C52100 | 2.1030 | CuSn8 | PB104 | C5212 | CW453K | - | |
| - | - | CuSn10 | - | - | - | - | |
| - | - | CUSn11 | - | - | - | - | |
| - | - | CuSn12 | - | - | - | - | |
▶ 部品精密加工設備:
・変換加工機:20台。
• CNC マシン: 60 セット。
・3軸マシニングセンター:10台。
・4軸マシニングセンター:5台。
・5軸マシニングセンター:2台
▶ 精密加工能力
• 最大サイズ: 1,500 mm × 800 mm × 500 mm
• 重量範囲: 0.1 kg - 500 kg
• 年間生産能力: 10,000トン
• 精度: 標準に従って: .... またはご要望に応じて。最小±0.003mm
・穴径は±0.002mmまで。
• 平面度、真円度、真直度: 標準に従って、またはご要望に応じます。
▶ 利用可能なプロセス
• 旋削
• フライス加工
• 旋盤加工
• 穴あけ
• ホーニング、研削。
• 洗濯
▶ 精密機械加工部品に利用可能な鉄金属材料:
・ねずみ鋳鉄、ダクタイル鋳鉄を含む鋳鉄
・低炭素鋼、中炭素鋼、高炭素鋼の炭素鋼。
• ご要望に応じて、標準グレードから特殊グレードまでの合金鋼をご提供します。
▶ 精密機械加工部品に利用可能な非鉄金属材料:{0}
• アルミニウムおよびその合金
• 真鍮と銅
• 亜鉛およびその合金
• ステンレス鋼
▶ 一般商取引規約
・主なワークフロー:お問い合わせ・見積→内容確認・コストダウン提案→金型開発→試作鋳造→サンプル承認→試作発注→量産→継続受注
• リードタイム: ツールの開発には推定 15 ~ 25 日、量産には推定 20 日かかります。
• 支払い条件: 交渉次第。
• 支払い方法: T/T、L/C、ウェストユニオン、Paypal。
機械加工では、工作物が設計図面または設計図に定められた仕様を満たすために、多くの細部に注意を払う必要があります。正しい寸法に関連する明らかな問題の他に、ワークピースの正しい仕上げや表面の平滑性を達成するという問題もあります。ワークピースの加工表面に見られる粗悪な仕上げは、不適切なクランプ、鈍い工具、または不適切な工具の使用が原因である可能性があります。多くの場合、びびりとして知られるこの粗悪な表面仕上げは、仕上げがうねったり不規則になったり、ワークピースの加工表面に波が現れたりすることで明らかです。
機械加工とは、切削工具を使用してワークピース (ワークピースは通常「ワーク」と呼ばれます) から材料の小さなチップを除去するプロセスです。作業を行うためにはツールとワークとの間に相対運動が必要です。この相対運動は、ほとんどの機械加工操作において、「切削速度」と呼ばれる一次運動と「送り」と呼ばれる二次運動によって実現されます。ツールの形状と作業面への侵入は、これらの動作と組み合わされて、結果として得られる作業面の望ましい形状を生成します。
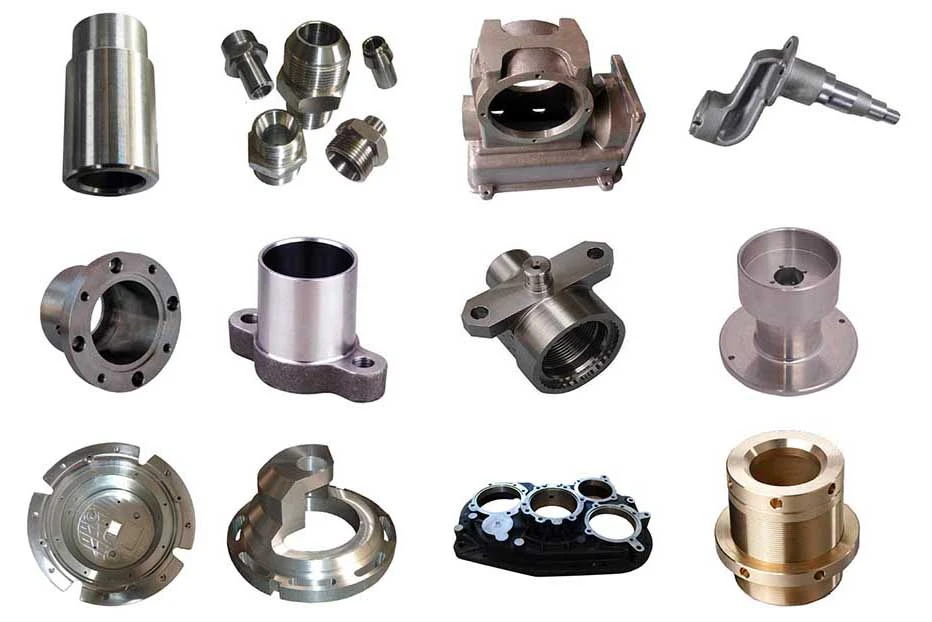
人気ラベル: 銅機械加工部品、真鍮機械加工部品、CNC 機械加工真鍮


