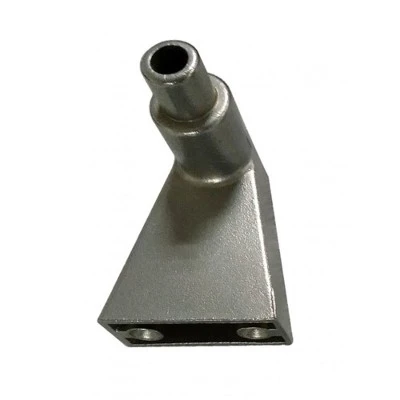
OEMサービスによる中国からのカスタム合金鋼ロストワックスインベストメント鋳造部品
一般に、機械的性質を向上させるために、合金鋼にはさまざまな元素が合計1.0重量%から50重量%の範囲で合金化されます。合金鋼は、低-合金鋼と高-合金鋼の 2 つのグループに分類されます。いわゆる合金鋼とは、主に低合金鋼を指します。-
すべての鋼は厳密には合金ですが、すべての鋼が「合金鋼」と呼ばれるわけではありません。主な鋼は鉄(Fe)に炭素(C)(グレードによって約0.1%~1%)を合金化したものです。ただし、「合金鋼」という用語は、他の合金元素が意図的に添加された鋼を指す標準用語です。一般的な合金剤には、マンガン (最も一般的な合金)、ニッケル、クロム、モリブデン、バナジウム、シリコン、ホウ素などがあります。微量元素 (または微量元素) には、アルミニウム、コバルト、銅、セリウム、ニオブ、チタン、タングステン、錫、亜鉛、鉛、ジルコニウムが含まれます。
合金元素は、特定の機械的特性を達成するために合金鋼鋳物に添加されます。ガイドラインとして、合金元素は強度や焼入れ性を高めるために低い割合 (5% 未満) で添加され、耐食性や極端な温度安定性などの特殊な特性を実現するために高い割合 (5% 以上) で添加されます。マンガン、シリコン、またはアルミニウムは、溶融金属から溶存酸素、硫黄、リンを除去するために製鋼プロセス中に添加されます。
合金鋼鋳物では、強度、硬度、靱性、耐摩耗性、耐食性、焼入れ性、熱間硬度など、(炭素鋼と比較して)さまざまな特性が向上しています。エンドユーザーの要件に応じて、熱処理が必要になる場合があります。-
▶ ステンレス鋼の鋳造工程
✔ ロストワックス鋳造
インベストメント (ロスト ワックス) 鋳造は、ワックス パターンの複製を使用して、複雑なニアネットシェイプの詳細を精密に鋳造する方法です。{0}}これは、通常、セラミック シェルで囲まれたワックス パターンを使用してセラミックの型を作成する金属成形プロセスです。シェルが乾燥するとワックスが溶けて型だけが残ります。次に、溶融金属をセラミックの型に注入することによって鋳造部品が形成されます。精密インベストメント鋳造とも呼ばれるロストワックス鋳造は、炭素鋼、合金鋼、ステンレス鋼などの幅広い材料の小型鋳造部品と大型鋳造部品の両方で、優れた表面品質を備えた複雑な形状を実現できます。ロストワックス鋳造では、寸法公差が厳しくなり、表面仕上げが向上し、ニアネットシェイプの部品が生成されるため、機械加工やその他の処理が少なくて済み、複雑な形状の部品や、鋳造マークや会社のロゴなどの入り組んだ細部の鋼鋳造が可能になります。-
インベストメント鋳造部品の利点:
・優れた滑らかな表面仕上げ
• 寸法公差が厳しい。
• 設計の柔軟性を備えた複雑で入り組んだ形状
• 薄肉を鋳造できるため、鋳造コンポーネントが軽量になります。
• 鋳造金属および合金の幅広い品揃え(鉄および非鉄)-
・金型設計に抜き勾配は不要です。
• 二次加工の必要性を軽減します。
• 材料の無駄が少ない。
✔ ロストフォームキャスティング
ロストフォーム鋳造プロセスでは、発泡性ポリスチレン、EPS から作られたニアネットシェイプのロストパターンを持つ鋳造部品を製造します。 EPS ポジ パターンは鋳造システムに取り付けられます。ドレッシング後、パターンクラスターを注ぐ容器に挿入し、結合していないケイ砂を注ぎます。鋳造中、パターンは圧縮された砂型に残ります。
ロストフォーム鋳造の利点:
• 鋳造部品の製造における設計の自由度が向上
●パターンの積層構造により少量生産が可能です。
• ニアネットシェイプにより二次加工の必要性が低くなります。
• 短い立ち上げリードタイムによる高い柔軟性。
• EPS 金型の寿命が長いため、平均工具コストが削減されます。
✔ 真空鋳造(Vプロセス鋳造)
真空鋳造とは真空鋳造法によって製造される金属部品のことで、vプロセス鋳造や真空成型鋳造とも呼ばれます。型の作成に使用される技術の点で、通常のインベストメント鋳造とは異なります。このプロセスは、2 ピースの金型を真空チャンバー内に配置することから始まります。-次に、真空によって溶融金属が金型内に引き込まれます。最後に、鋳造物をオーブンで固め、最終製品を取り出すために型を取り外します。
▶ 鋳鋼部品の性能
• 最大サイズ: 1,500 mm × 1000 mm × 500 mm
• 重量範囲: 0.1 kg - 500 kg
• 年間生産能力: 5,000 トン - 6,000 トン
• 公差: ご要望に応じて。
▶ 鋳鋼部品の検査方法:
• 分光写真法および手動による定量分析
• 金属組織分析
• ブリネル、ロックウェル、ビッカース硬さの検査
・機械的特性解析
・低温および常温衝撃試験
・清浄度検査
• UT、MT、RT 検査
▶ 鋳造後のプロセス-
• バリ取りと洗浄
• ショットブラスト/サンドピーニング
・熱処理:焼きならし、焼き入れ、焼き戻し、浸炭、窒化
• 表面処理: 不動態化、陽極酸化、電気メッキ、溶融亜鉛メッキ、亜鉛メッキ、ニッケルメッキ、研磨、電気{0}}研磨、塗装、GeoMet、Zintec
• 機械加工: 旋削、フライス加工、旋盤加工、穴あけ、ホーニング、研削、
▶ ステンレス鋳物の応用:
• 建築ハードウェア
• 大型機械部品
• 鉄道貨車
• 船舶用ハードウェア
・油圧シリンダ
• 大型トラック
• 農業用機器

人気ラベル: 合金鋼インベストメント鋳造、鋼ロストワックスインベストメント鋳造部品