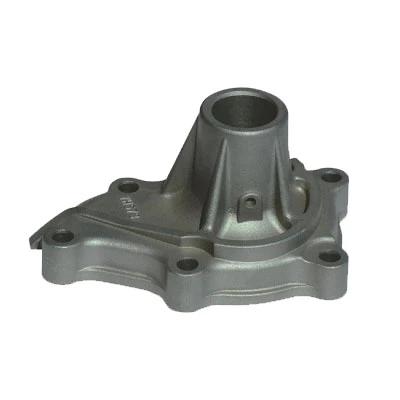
インベストメント鋳造プロセス

ワックスパターンの作成
• 今日の製造業界では、ワックス パターンは通常、金属ツールまたは「金型」にワックスを注入することによって作成されます。
• 積層造形の進化により、パターンを印刷できるようになりました
• アートコミュニティでは、アーティストがワックスブロックからユニークな作品を彫刻します。
• 複数の鋳造の場合、通常はアーティストの彫刻からシリコンツールが作られ、得られたキャビティにワックスが注入または流し込まれます。
ワックスツリーアセンブリ
• 小さな部品を一度に 1 つずつ作るのは通常不経済なので、通常、ワックス パターンはワックスの「スプルー」に取り付けられます。
• スプルーには 2 つの目的があります。
- 1. 複数のパターンを単一の型に組み立てるための取り付け面を提供します。後で合金で充填されます。
- 2. ワックス パターンによって作成された空隙への溶融合金の流路を提供します。
• パターンとスプルーの間のワックスは、パターンによって作られた空隙への合金の方向と流れを絞るため、「ゲート」と呼ばれます。
シェルビルディング
• プロセスの次のステップは、ワックスツリーの周りにセラミックシェルを構築することです。
• このシェルは最終的に金属を流し込む型になります。
• シェルを構築するには、木をセラミックバスまたは「スラリー」に浸します。
• 浸漬後、濡れた表面に細かい砂または「スタッコ」を塗布します。
• 鋳型を乾燥させ、鋳造プロセスの応力に耐えられる層状 (または積層) セラミック鋳型が完成するまで、このプロセスを何度も繰り返します。

ワックス除去 / バーンアウト
• 金属を型に流し込む前にワックスを除去します。
• これは通常、大型の工業用圧力鍋のような蒸気-脱蝋オートクレーブを使用して行われます。
• もう 1 つの方法は、ワックスを溶かして焼き切るフラッシュ ファイア オーブンを使用することです。
• 多くのファウンドリは両方の方法を併用しています。
• オートクレーブによりワックスの大部分が除去されるため、再調整して再利用できます。
• フラッシュファイアで残留ワックスを焼き落とし、シェルを硬化させ、鋳造の準備を整えます。
金属の注入
• 金属をセラミックモールドまたは「シェル」に注入する前に、モールド全体が充填される前に溶融合金が凝固または「凍結」するのを防ぐために、モールドを特定の温度に予熱します。
• 合金は、誘導溶解として知られるプロセスを使用してセラミックカップ (るつぼと呼ばれます) 内で溶解されます。
• 高周波電流により合金の周囲に磁場が発生し、金属内部に電場が発生します(渦電流)。
• 渦電流は材料の電気抵抗により合金を加熱します。
• 合金が指定の温度に達したら、金型に注入し、金型を冷却します。

シェルノックオフ
• 冷却したら、シェル素材を金属から取り外します。
• これは通常、機械的手段によって行われます。
• ハンマー
• 高圧ウォーターブラスト
• 振動テーブル
• 殻の除去は、水酸化カリウムまたは水酸化ナトリウムの加熱苛性溶液を使用して化学的に行うこともできますが、このアプローチは環境と健康上の懸念から段階的に廃止されています。
切り落とす
• シェル材料が除去されたら、部品をスプルーから切り離し、ゲートを研磨します。
• 部分の切り取りは手動で行うことができます
• チョップソー
• トーチ
• レーザー (限られた用途)
• 自動化を使用して部品を切断することもできます。つまり、プログラム可能な切断鋸の固定具を使用して金型を固定できます。
個別の鋳造品
• 部品をスプルーから取り外し、ゲートを取り外したら、さまざまな方法で表面を仕上げることができます。
• 振動/メディア仕上げ
• ベルトまたは手研削
• 研磨
• 仕上げは手作業で行うこともできますが、多くの場合は自動化されます。
• その後、部品が検査され、(必要に応じて)マークが付けられ、梱包されて出荷されます。
• 用途に応じて、部品は「ネットシェイプ」で使用することも、精密な合わせ面の機械加工を施すこともできます。